Fertigung von Aluminiumschaum
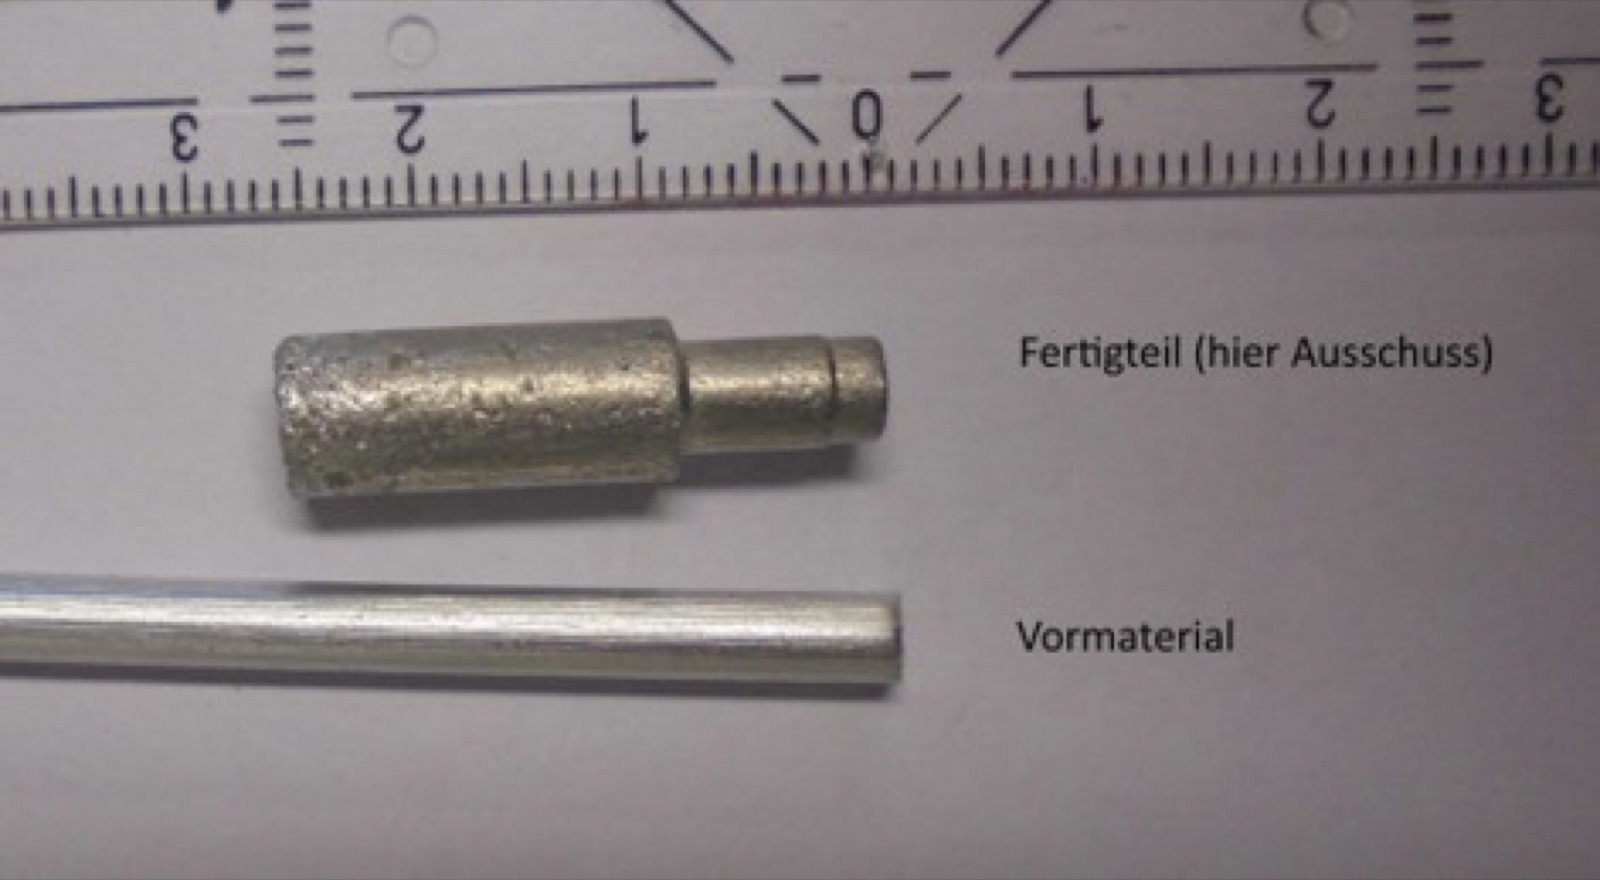
Havel metal foam fertigt Aluminiumschaum im pulvermetallurgischen Verfahren mit einer eigenen Fertigungstechnologie, die gemeinsam mit dem Fraunhofer-Institut für Werkzeugmaschinen und Umformtechnik IWU begann und seither deutlich weiterentwickelt wurde – über die gesamte Wertschöpfungskette vom Vormaterial bis zum geschäumten Produkt. Havel metal foam fertigt vier verschiedene Aluminiumschaum-Technologien in Serie, selbst größere Mengen mit reproduzierbaren Produktqualitäten.
Stand:
Wie wird Aluminiumschaum hergestellt?
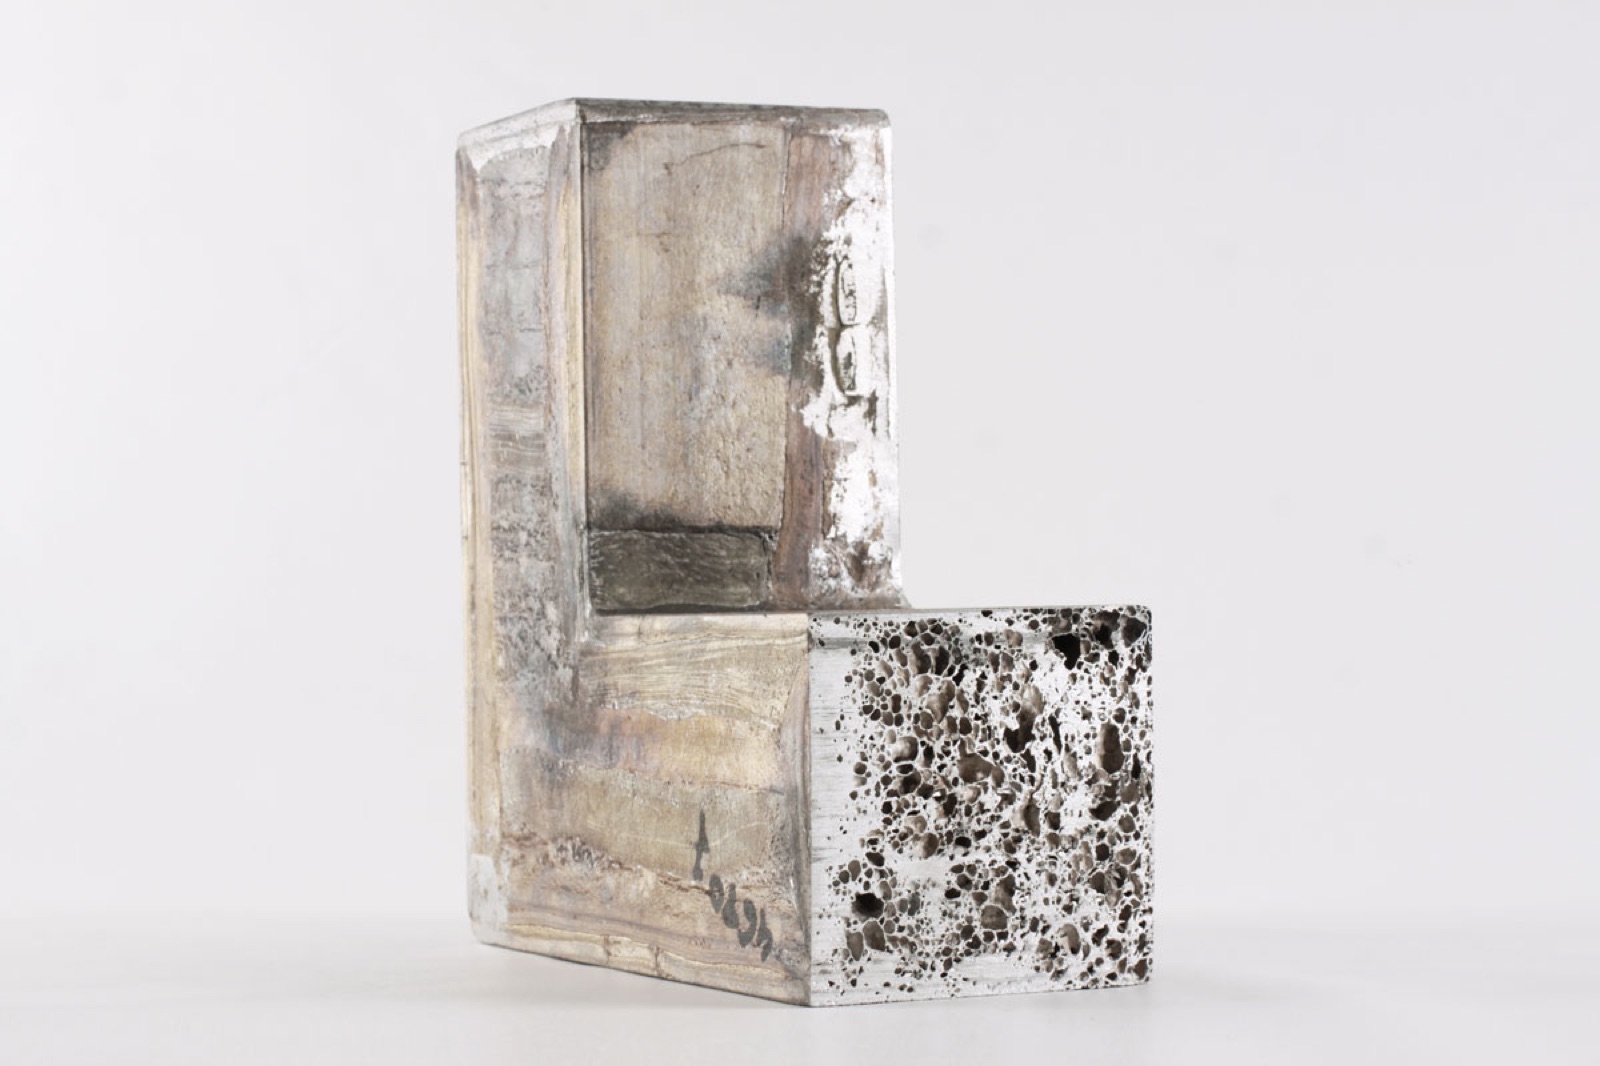
Bei der Produktion von Aluminiumschaum kommen Infrarot-Öfen – eine Art leistungsstarke „Toaster“ – zum Einsatz. Als „Backpulver“ dient eine verdichtete Aluminiumpulvermischung mit geringen Bestandteilen von Titanhydrid (TiH2). Die Mischung wird zum Schmelzen gebracht und zersetzt; der expandierende Schaum bildet eine metallische Bindung mit den Deckblechen aus Aluminium (AAS, aluminium foam sandwich) oder Stahl (SAS, steel aluminium foam sandwich). Die anschließende Abkühlung konserviert den Schaum und sorgt für extreme Stabilität. Im Kernprozess kommen keine Klebstoffe zum Einsatz; das Ergebnis ist sortenrein und dadurch zu 100 % recyclingfähig.
Die Brandschutzeigenschaften werden nur noch durch die Schmelztemperatur der verwendeten Metalle begrenzt.
Warum ist die Verbindung zwischen Schaum und Decklage metallisch?
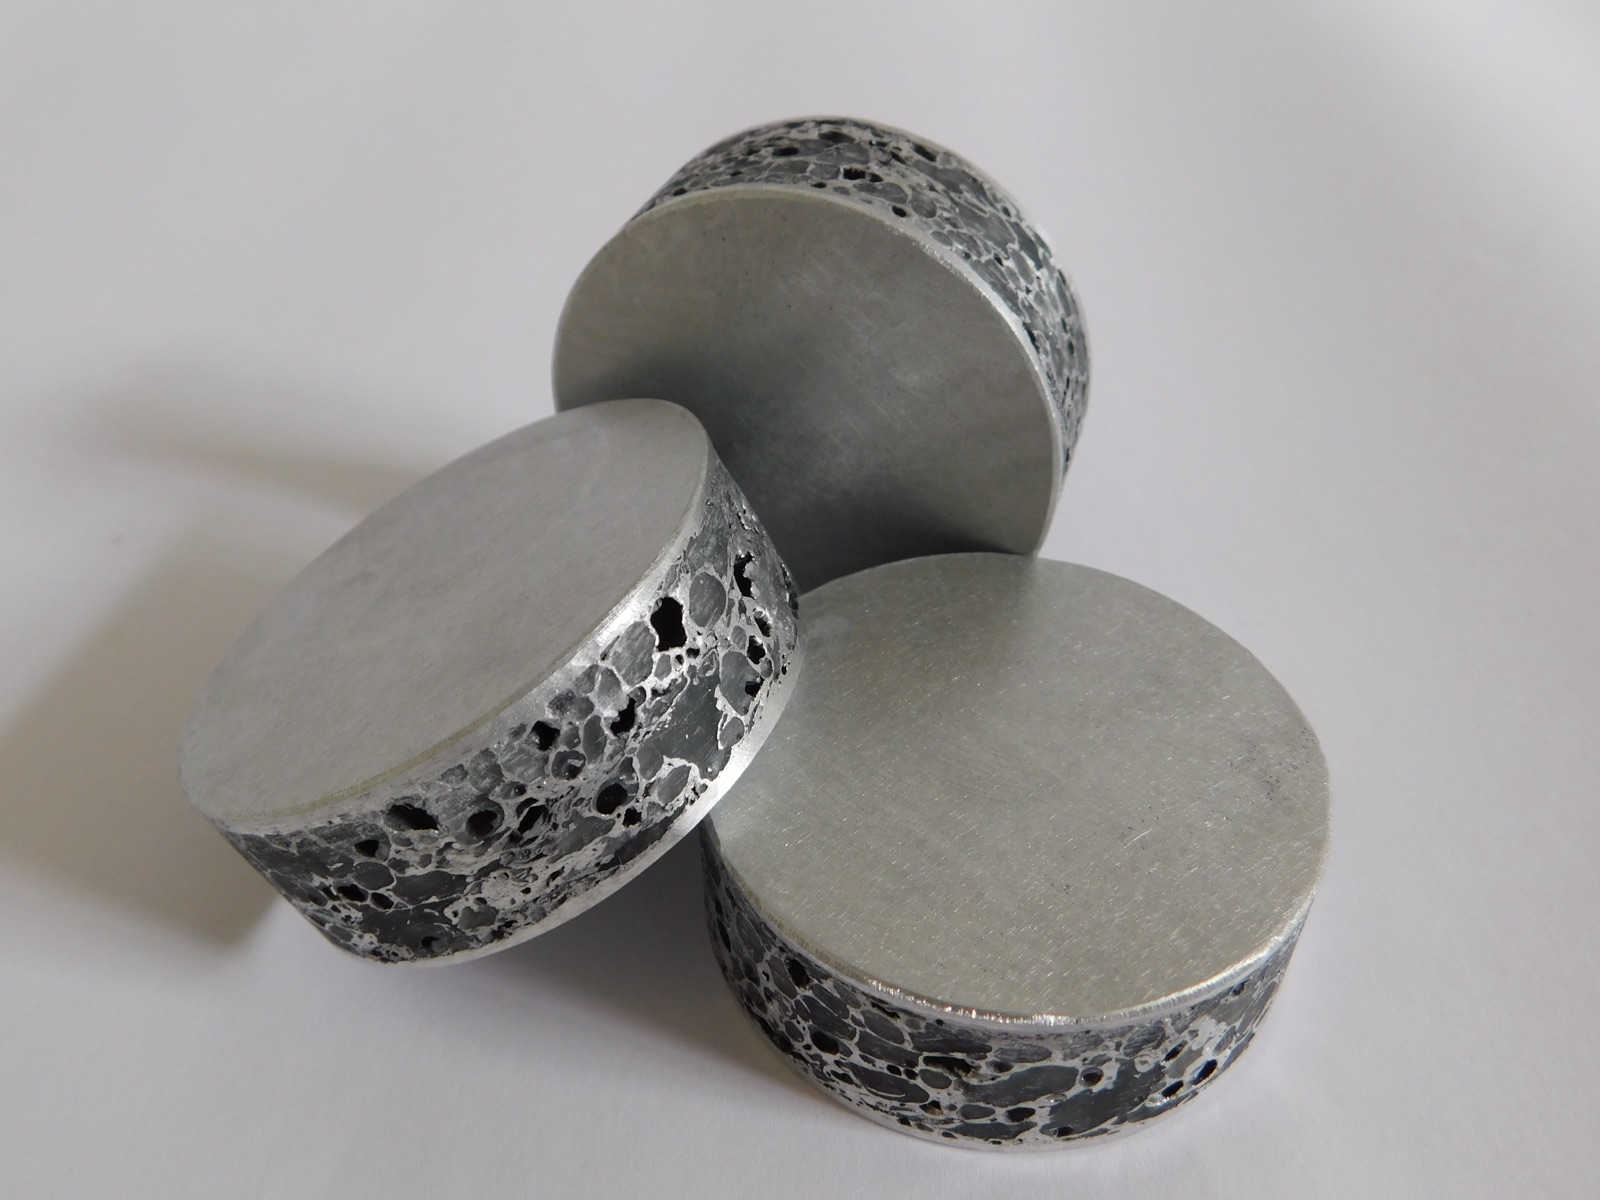
Weil der Schaum zwischen den Decklagen entsteht und nicht nachträglich mit ihnen verbunden wird. Die Prozessfolge lautet: schäumbares Vormaterial mischen, strangpressen, verdichten, das schäumbare Aluminium zwischen die Decklagen einlegen, aufschäumen, abkühlen. Ein Klebeschritt kommt darin nicht vor. Beim Aufschäumen wächst der Schaum gegen die Decklagen und verbindet sich metallisch mit ihnen. Das ist der pulvermetallurgische Weg, und er ist der Grund für drei Eigenschaften, die sonst schwer zusammengehen: der Schaum ist geschlossenzellig, er lässt sich metallisch an die Decklage binden, und das Ergebnis bleibt sortenrein und damit vollständig recycelbar.
- Schäumbares Vormaterial mischen
- Strangpressen
- Verdichten
- Schäumbares Aluminium zwischen die Decklagen einlegen
- Aufschäumen
- Abkühlen
Welche Verfahren zur Herstellung von Metallschaum gibt es?
Industriell werden drei Verfahrensfamilien unterschieden. Havel metal foam arbeitet pulvermetallurgisch: das schäumbare Vormaterial ist ein Feststoff und wird zwischen den Decklagen aufgeschäumt. Die beiden anderen Familien gehen von der Schmelze aus, entweder durch Gasinfiltration oder mit einem Treibmittel nach dem Alporas-Verfahren. Der Unterschied ist nicht akademisch: er entscheidet darüber, ob die Zellen geschlossen sind und ob sich der Schaum überhaupt metallisch an eine Decklage binden lässt.
| Verfahrensfamilie | Ausgangszustand | Genannte Hersteller |
|---|---|---|
| Pulvermetallurgisch | Feststoff, schäumbares Vormaterial | Havel metal foam |
| Schmelzmetallurgisch mit Gasinfiltration | Schmelze | Foamtec, Cymet, Huaxiao |
| Schmelzmetallurgisch mit Treibmittel (Alporas) | Schmelze | Alporas, Beihai composite |
Verfahrenszuordnung und Herstellernennungen nach der Technologieübersicht von Havel metal foam (2026). Die Zuordnung beschreibt Verfahrensfamilien, nicht die Eigenschaften einzelner Produkte.
Welche Fertigungstiefe deckt Havel metal foam ab?
Die Fertigung der Havel Lite Produkte deckt die gesamte Wertschöpfungskette vom Vormaterial bis zum geschäumten Produkt ab. Mit einer eigenen Pulvermischanlage und einer Walze mischt Havel metal foam die Rohware selbst und verarbeitet sie zu aufschäumbarem Vormaterial. In eigens entwickelten Infrarot-Hochleistungsöfen entstehen Stahl-Aluminiumschaum-Sandwiches (SAS), Aluminium-Aluminiumschaum-Sandwiches (AAS), reine Aluminiumschaum-Paneele und 3D-Formteile. Notwendige Befestigungspunkte bzw. -schienen oder Muttern können in SAS miteingeschäumt oder eingeschweißt werden; beides, das Einschäumen wie das Einschweißen, ist auf die SAS-Bauweise beschränkt. Mit Aluminium-Decklagen (AAS) geht keines von beiden.
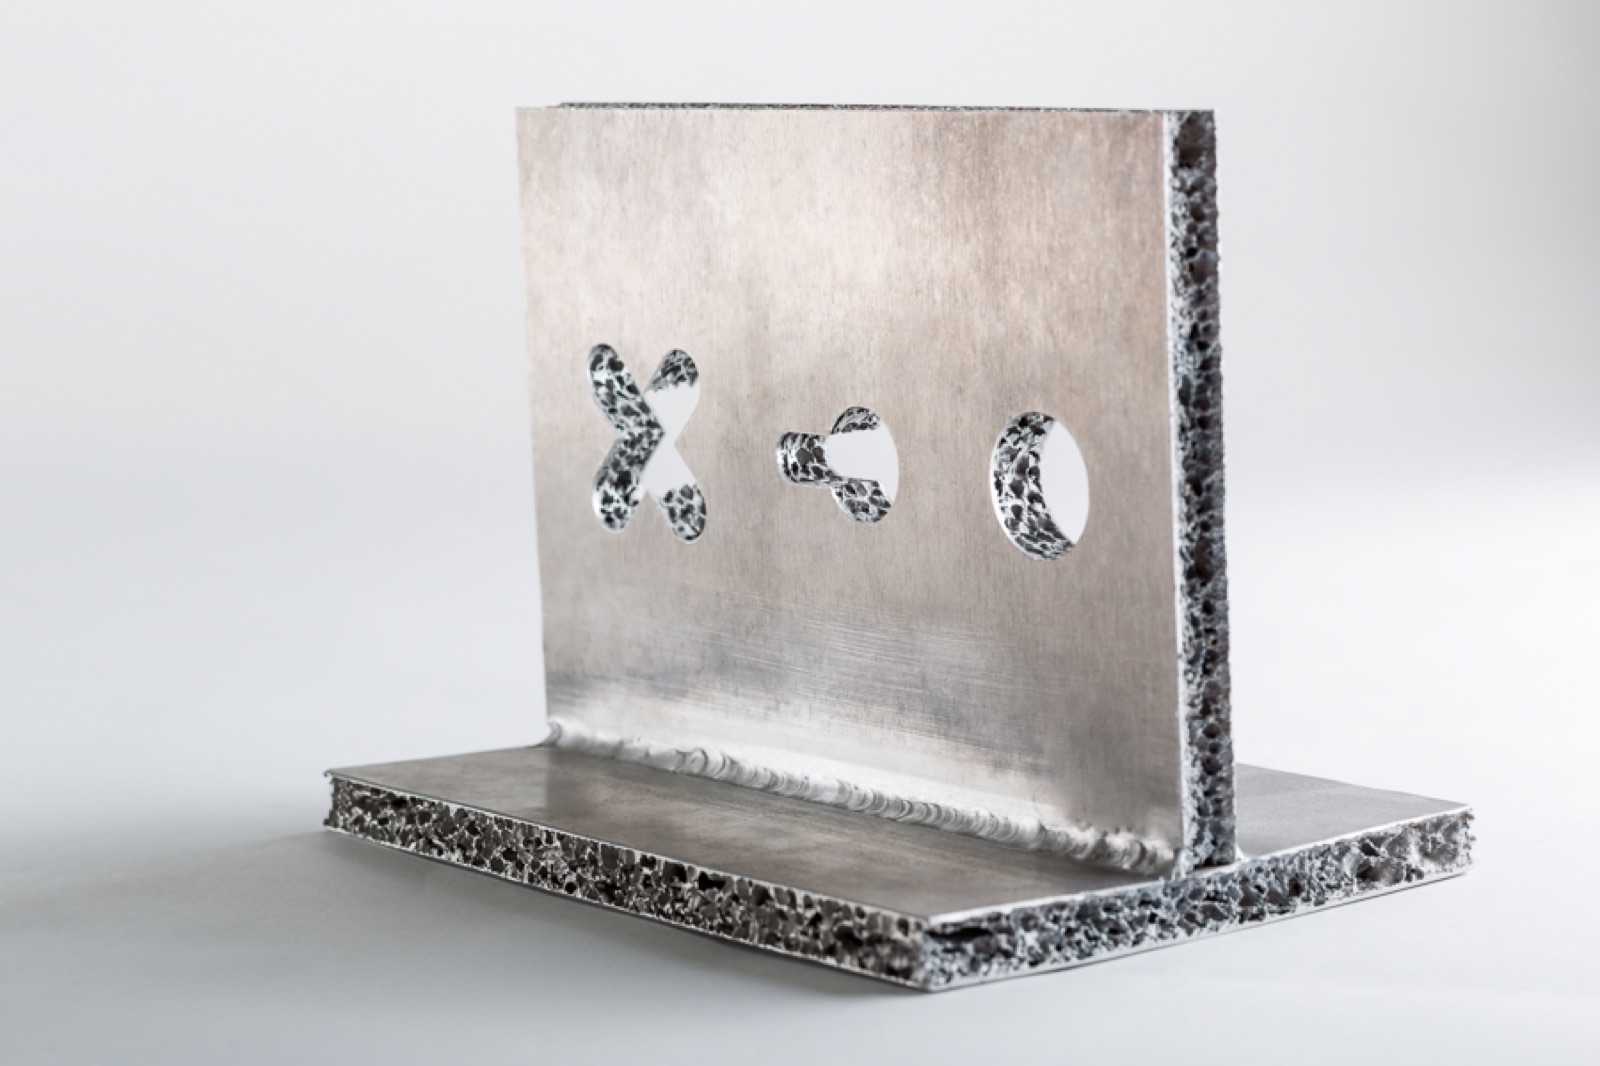
Profile mit bis zu sechs Metern Länge werden im speziellen Durchlaufofen ausgeschäumt; mit einer Portalfräse ist die Bearbeitung von Sandwiches und Paneelen mit einer maximalen Abmessung von bis zu 2,95 m × 1,45 m möglich.
Mit welcher technischen Ausstattung wird gefertigt?
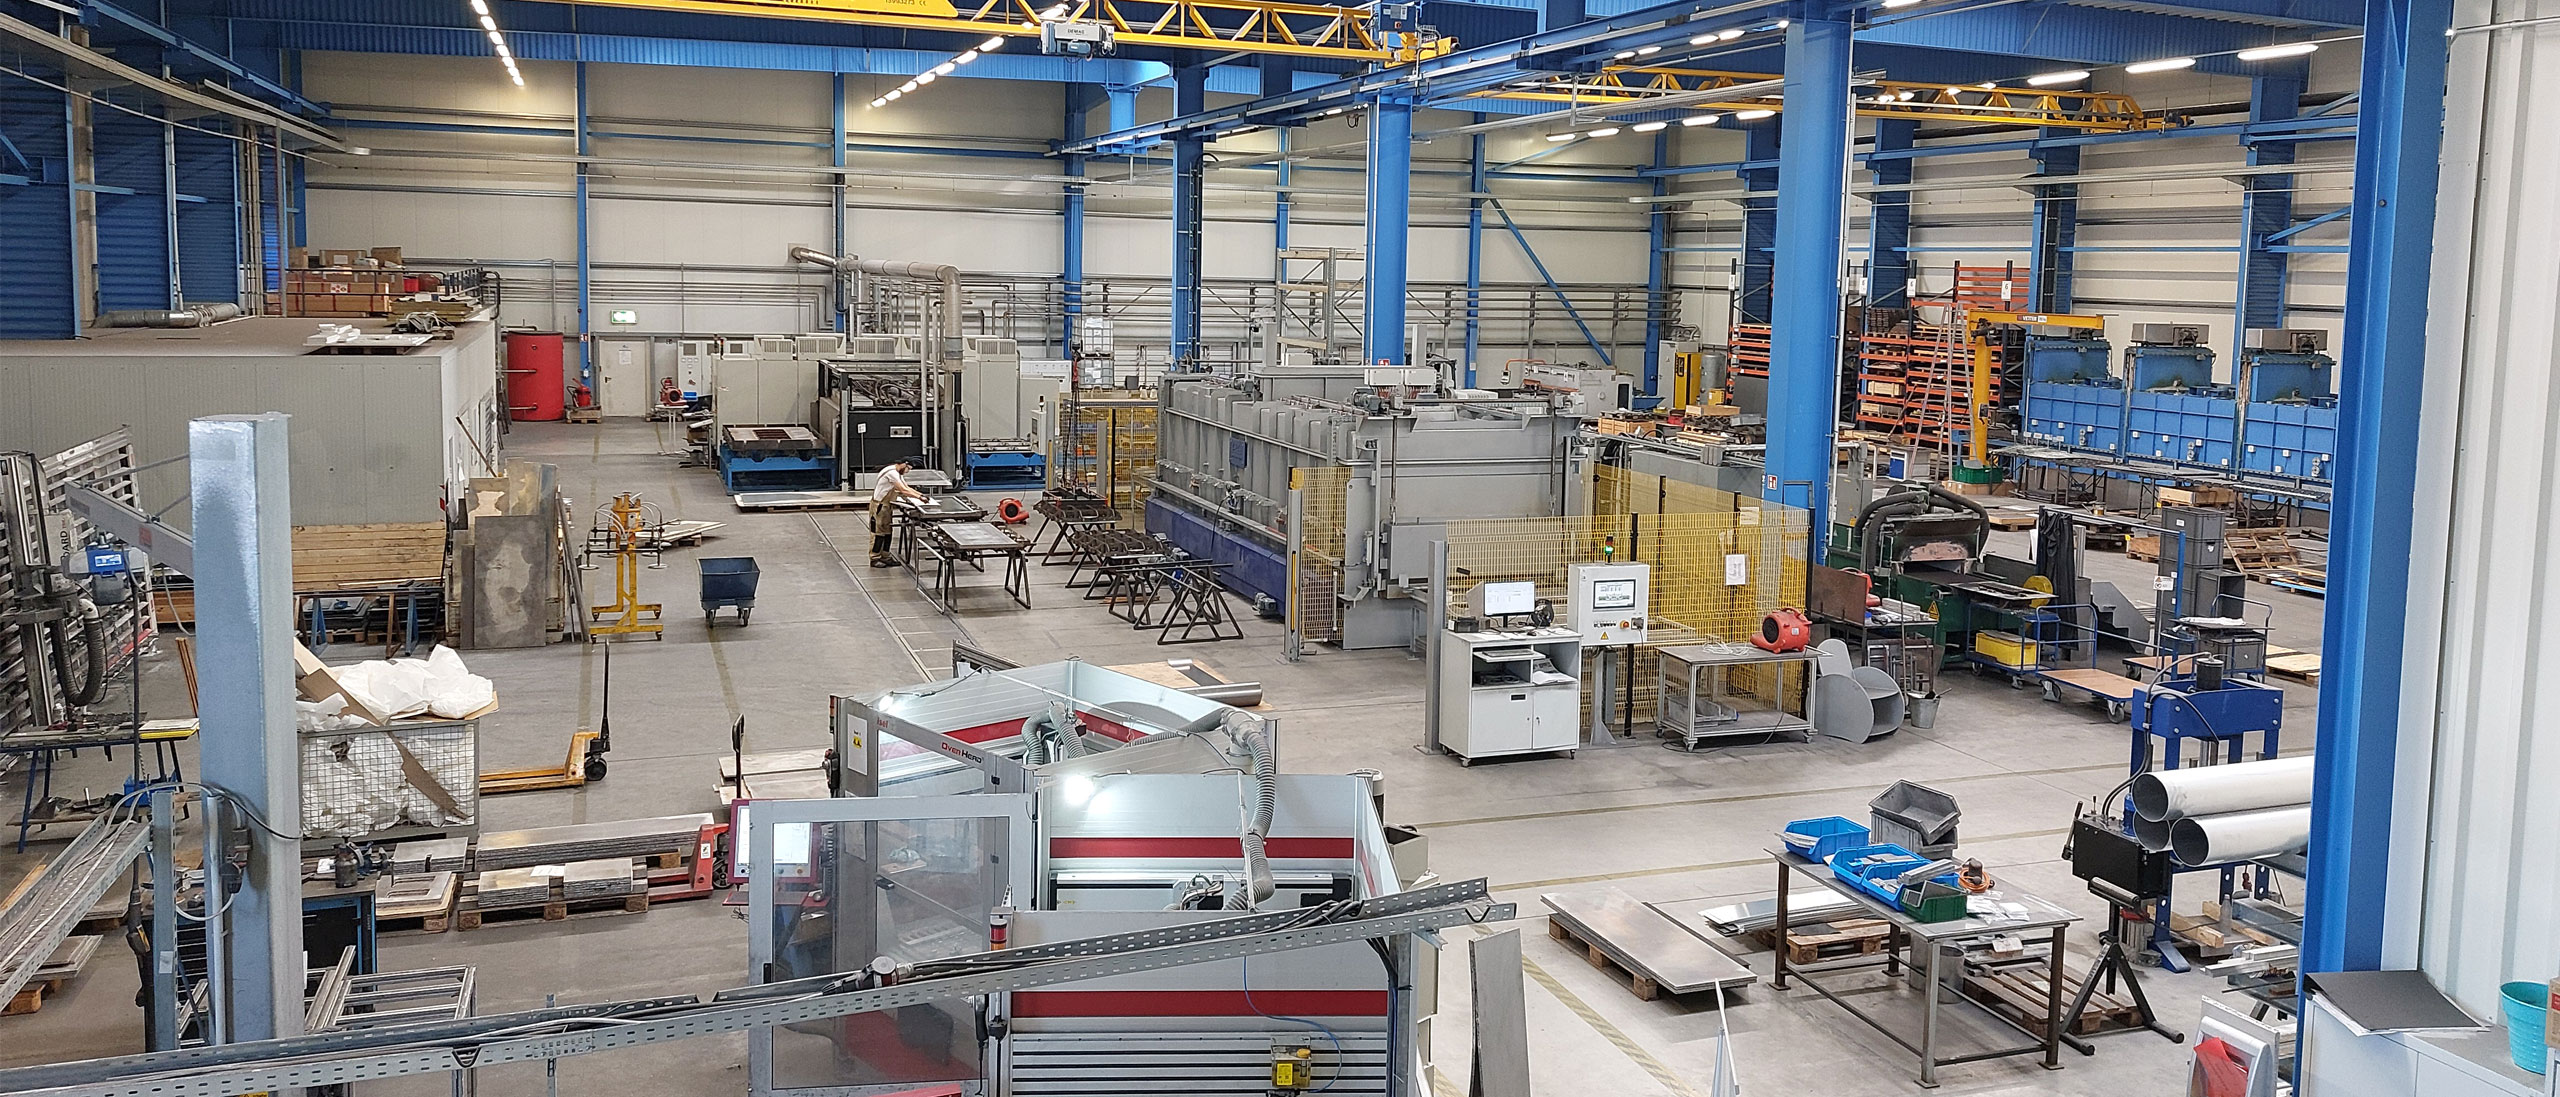
Die technische Ausstattung der Serienfertigung umfasst drei Anlagentypen: Infrarotöfen, elektrisch beheizte Durchlauföfen und CNC-Fräsanlagen. Die Produktionskapazität umfasst Aluminiumschaum-Sandwiches, ausgeschäumte Bauteile und 3D-Formteile und beträgt 500.000 m² pro Jahr. Als Bearbeitungstechnologien stehen Biegen, Schweißen, Fräsen, Bohren und mechanisches Bearbeiten zur Verfügung.
- Infrarotöfen – eigens entwickelte Hochleistungsöfen für den Schäumprozess
- Elektrisch beheizte Durchlauföfen – Ausschäumen von Profilen bis sechs Meter Länge
- CNC-Fräsanlagen – Portalfräse für Sandwiches und Paneele bis 2,95 m × 1,45 m
Wie lässt sich Aluminiumschaum weiterverarbeiten?
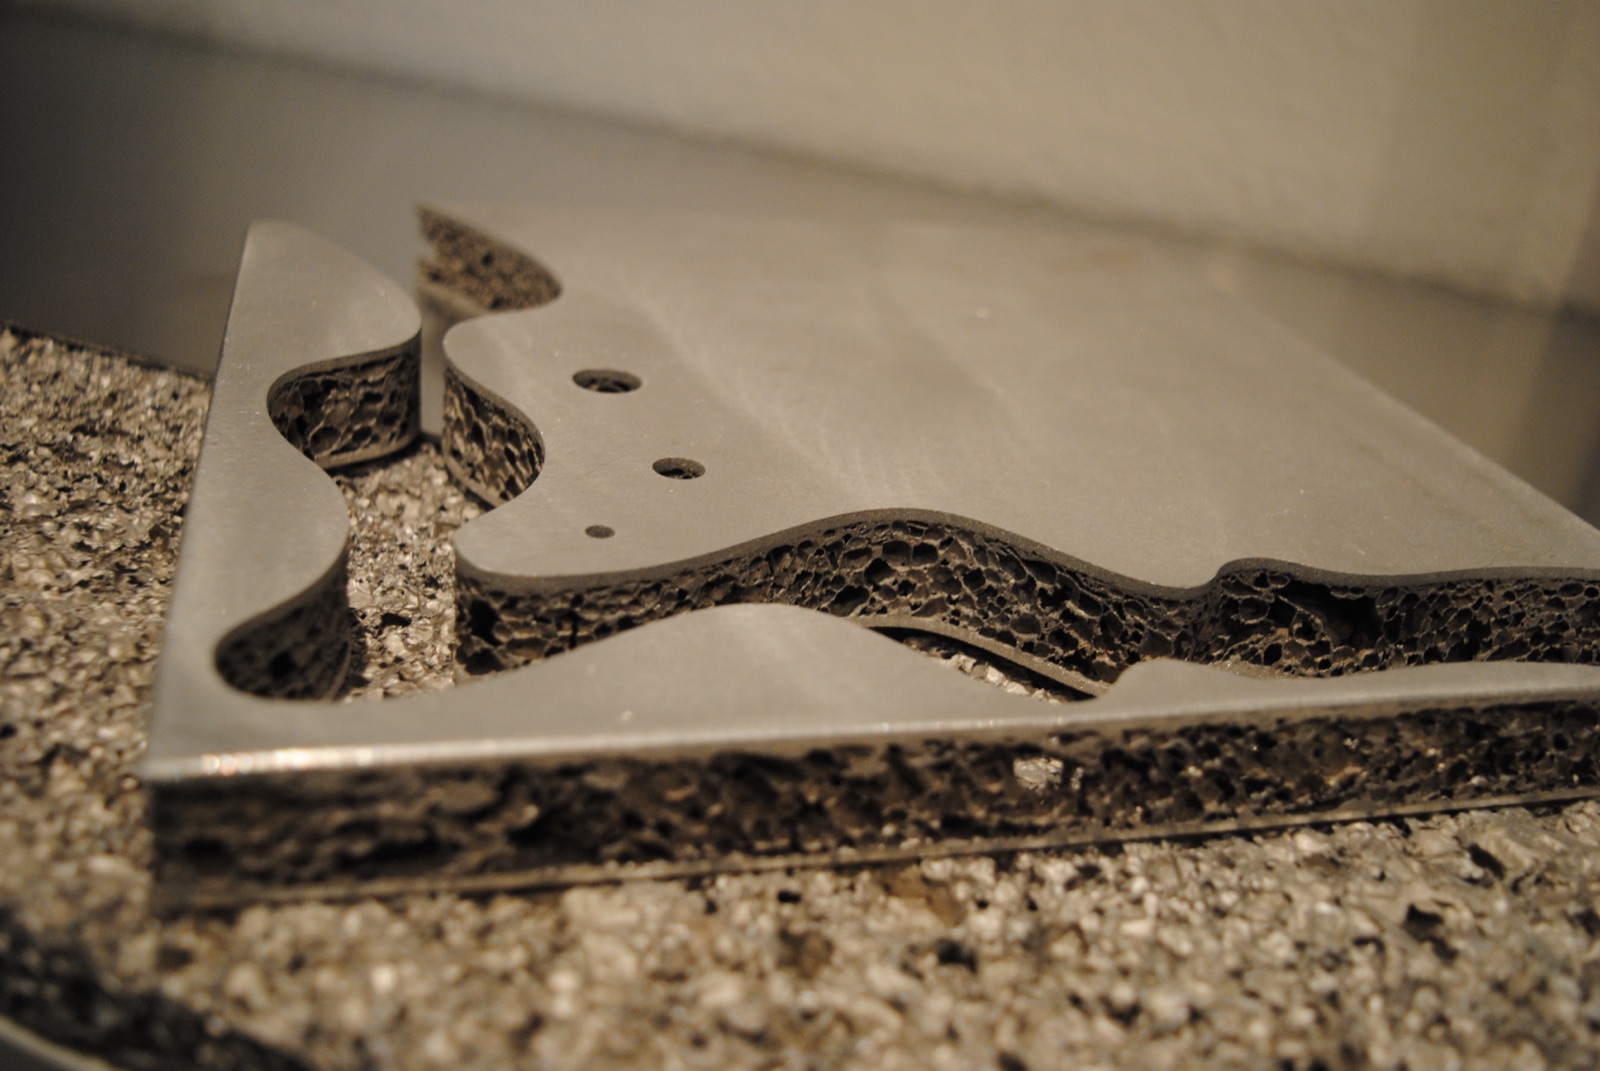
Alle Produktionen können im Nachhinein vielseitig weiterverarbeitet werden. Die Decklagen von Aluminiumschaum-Sandwiches können mit den gängigen Verfahren geschweißt, gebogen und abgekantet werden; Bohren, Fräsen oder das Beschichten der Produkte sind problemlos möglich. Damit lassen sich Aluminiumschaum-Bauteile mit derselben Werkstatt-Infrastruktur bearbeiten wie konventionelle Metallhalbzeuge.
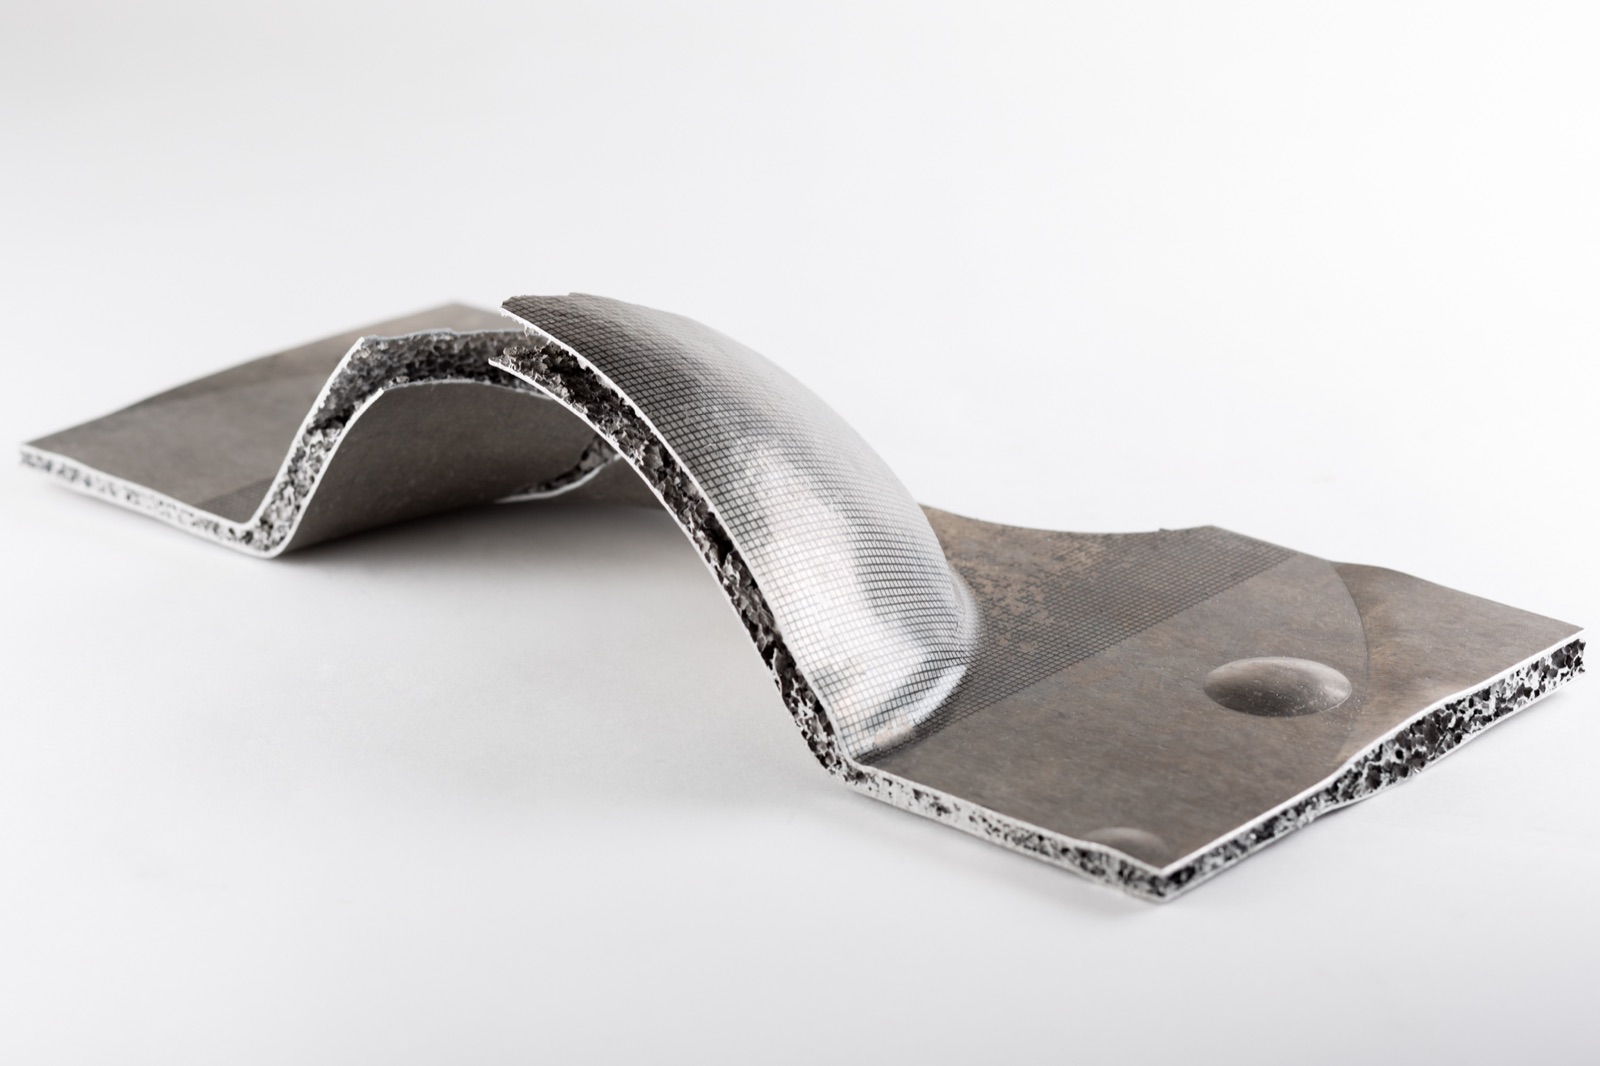
- Biegen und Abkanten der Decklagen
- Schweißen mit gängigen Verfahren
- Fräsen
- Bohren
- Mechanisches Bearbeiten und Beschichten
Warum ist die Serienfertigung von Aluminiumschaum besonders?
Havel metal foam fertigt vier verschiedene Aluminiumschaum-Technologien in Serie – selbst größere Mengen mit reproduzierbaren Produktqualitäten. Die Fertigungstechnologie, mit der dieser Werkstoff industriell gefertigt werden kann, entstand gemeinsam mit dem Fraunhofer-Institut für Werkzeugmaschinen und Umformtechnik IWU und wurde seither im Haus deutlich weiterentwickelt.
Das Verfahren
Woraus besteht das Vormaterial für den Aluminiumschaum?
Auch gefragt: Was macht das Aluminium schäumbar? · Welche Rolle spielt Titanhydrid?
Havel metal foam verwendet eine verdichtete Aluminiumpulvermischung mit geringen Bestandteilen von Titanhydrid, TiH2. Das Titanhydrid ist das Treibmittel: Wird die Mischung auf Schmelztemperatur gebracht, zersetzt sich das Hydrid und setzt Wasserstoff frei, der das schmelzende Aluminium von innen aufbläht. Weil das Vormaterial ein Feststoff ist und keine Schmelze, lässt es sich vor dem Schäumen handhaben wie ein Halbzeug: mischen, strangpressen, verdichten und an die Stelle legen, an der der Schaum später entstehen soll. Genau das ist die Voraussetzung dafür, dass der Schaum zwischen zwei Decklagen wachsen und sich metallisch mit ihnen verbinden kann.
- Quellen
- Markeninhalte
In welchen Schritten entsteht ein Aluminiumschaum-Sandwich?
Auch gefragt: Wie läuft der Schäumprozess ab? · Wann genau entsteht die Bindung zur Decklage?
Havel metal foam durchläuft sechs Schritte: das schäumbare Vormaterial mischen, strangpressen, verdichten, das schäumbare Aluminium zwischen die Decklagen einlegen, aufschäumen, abkühlen. Aufgeschäumt wird in Infrarotöfen, die wie eine Art leistungsstarker Toaster arbeiten. Der entscheidende Schritt ist der vierte: Das Vormaterial liegt schon zwischen den Decklagen, bevor geschäumt wird, also wächst der Schaum beim Aufschäumen gegen die Decklagen und verbindet sich dabei metallisch mit ihnen. Die Abkühlung fixiert die Zellstruktur. Ein Klebeschritt kommt in dieser Folge nicht vor, und das ist keine Weglassung, sondern der Grund für die Sortenreinheit des Ergebnisses.
- Quellen
- Markeninhalte
Worin unterscheidet sich das pulvermetallurgische Verfahren von den Schmelzverfahren?
Auch gefragt: Welche Herstellverfahren für Metallschaum gibt es? · Warum ist dieser Schaum geschlossenzellig?
Havel metal foam arbeitet pulvermetallurgisch, während die beiden anderen Verfahrensfamilien von der Schmelze ausgehen: entweder durch Gasinfiltration oder mit einem Treibmittel nach dem Alporas-Verfahren. Im pulvermetallurgischen Weg ist das Vormaterial ein Feststoff, der zwischen den Decklagen aufgeschäumt wird; in den Schmelzverfahren entsteht der Schaum in einem Bad und wird danach zum Halbzeug weiterverarbeitet. Der Unterschied ist nicht akademisch, denn er entscheidet über zwei Eigenschaften: ob die Zellen geschlossen sind, und ob sich der Schaum überhaupt metallisch an eine Decklage binden lässt. Beides folgt beim pulvermetallurgischen Weg aus dem Verfahren und nicht aus einem zusätzlichen Arbeitsschritt.
- Quellen
- Markeninhalte
Klebstoffe und Bauweise
Werden bei der Fertigung Klebstoffe verwendet?
Auch gefragt: Ist die Fertigung vollständig klebstofffrei? · Gibt es Ausnahmen von der klebstofffreien Bauweise?
Nein, im Kernprozess nicht: Bei Havel metal foam entsteht die Bindung zwischen Schaum und Decklage beim Aufschäumen und damit metallisch, ein Klebeschritt kommt in der Prozessfolge nicht vor. Das Ergebnis bleibt sortenrein und ist deshalb zu 100 % recycelbar. Zwei dokumentierte Ausnahmen gehören allerdings dazu, und sie sind der Grund, warum hier nicht schlicht nein steht: Wird ein Rohrsystem erst nach dem Schäumen in ein Bauteil eingefügt, werden die Deckplatten anschließend aufgeklebt, und beim Verzahnungsflansch ist ein Schaumring eingeklebt. Wer eine durchgehend klebstofffreie Bauweise braucht, wählt also die Variante, bei der die Einbauten schon beim Schäumen eingebracht werden.
- Quellen
- Markeninhalte
Wie entscheidet sich, ob ein Gehäuse integral oder differentiell gefertigt wird?
Auch gefragt: Was bedeutet integrale Fertigung? · Wird ein Gehäuse aus einem Stück gefertigt? · Worin unterscheiden sich integrale und differentielle Bauweise?
Havel metal foam fertigt Gehäusewände entweder integral oder differentiell. Integral heißt, dass Aussparungen und Konturen im Bauteil selbst entstehen: Es gibt weniger Fügestellen und eine geschlossene Außenhaut. Differentiell heißt, dass Einzelteile gefertigt und anschließend verschweißt oder verklebt werden, was bei komplexen Geometrien einfacher ist. Die Wahl ist eine Fertigungsentscheidung mit Folgen für die Dichtheit und die Zahl der Nähte, und sie wird pro Bauteil getroffen. Ein Konstruktionshinweis gehört dazu: Sitzt Schaum im Bereich einer Befestigung, steigt der Vorbereitungsaufwand in der Fertigung.
- Quellen
- Markeninhalte
Anlagen und Weiterverarbeitung
Wie groß darf ein gefertigtes Bauteil sein?
Auch gefragt: Welche Maximalabmessungen sind möglich? · Wie lang können ausgeschäumte Profile werden?
Havel metal foam schäumt Profile mit bis zu sechs Metern Länge in einem speziellen Durchlaufofen aus. Sandwiches und Paneele werden auf einer Portalfräse bearbeitet, mit einer maximalen Abmessung von 2,95 mal 1,45 Meter; das ist auch die Grenze, an der die Plattenformate der Datenblätter enden. Größere Bauteile entstehen daher nicht aus einem größeren Halbzeug, sondern durch Fügen mehrerer Platten, und für den Anschluss an eine vorhandene Struktur gibt es je nach Decklage ein eigenes Verfahren. Für die Auslegung heißt das: Die Bauteilgröße ist selten die Grenze, die Nahtführung dagegen häufig eine Frage, die früh geklärt gehört.
- Quellen
- Markeninhalte
Welche Bearbeitungen sind nach dem Schäumen möglich?
Auch gefragt: Kann ein geschäumtes Bauteil beschichtet werden? · Lassen sich Einleger nachträglich einschweißen?
Havel metal foam bearbeitet geschäumte Bauteile auf CNC-Fräsanlagen und schneidet sie per Laser; Einleger werden eingeschweißt, wie an der Bodenplatte eines Batteriegehäuses. Für Oberflächen sind Pulverbeschichtung sowie Anti-Rutsch- und Anti-Kratz-Beschichtungen belegt. Ein Hinweis zur Bauweise gehört dazu: Befestigungspunkte, Schienen oder Muttern können in SAS miteingeschäumt oder eingeschweißt werden, mit Aluminium-Decklagen dagegen weder das eine noch das andere. Wer Einbauten braucht, entscheidet damit über die Bauweise mit. Die Bearbeitung der Decklagen selbst, also Schweißen, Biegen und Abkanten, unterscheidet sich nicht von der eines konventionellen Metallhalbzeugs.
- Quellen
- Markeninhalte
Ihr Bauteil in Serie – Anfrage in 2 Minuten
Direkt ans Fachteam – von der Machbarkeit bis zum Serienanlauf.
- Umgehende Antwort
- Vier Technologien in Serienfertigung
- Kein Konto nötig